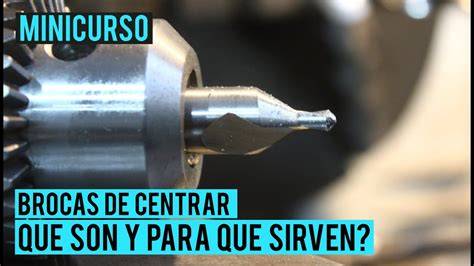
En el mecanizado CNC, nos enfrentamos a varios desafíos. Por ejemplo, determinar el punto de inicio para perforar un eje. Ahora, el problema en este escenario es que la broca se desvía de su punto inicial. La solución a esto es un taladro de centrado.
Si desea saber qué es un taladro de centrado, sus tipos y aplicaciones, continúe leyendo el blog. El taladro de centrado es una de las diversas herramientas utilizadas en mecanizado CNC para perforar agujeros. Un taladro de centrado es una broca corta que tiene una punta afilada y un cuerpo más ancho (en forma de cono). Se utiliza para perforar pequeños agujeros piloto en la pieza de trabajo de metal. Estos agujeros sirven como guía para perforar agujeros más grandes en ejes y para asegurar la pieza de trabajo al torno.
Diseño y componentes clave del taladro de centrado
La broca centrar presenta dos componentes principales descritos en el texto: Piloto y Avellanado. El piloto es la pequeña punta afilada, rígida y de borde recto del taladro de centrado. El propósito principal de un piloto es ubicar el eje. Puede que se pregunte, ¿por qué no podemos simplemente empezar con una broca normal? Bueno, si empieza a perforar directamente con una broca de espiral, su punta de cincel frota y empuja el material. Esta inestabilidad finalmente hará que la broca se desvíe del punto central. Por esta razón, utilizamos agujeros piloto como base inicial para perforar. Avellanado es la parte más ancha de la broca de centrado.
Los taladros de centrado vienen en diversas formas y tamaños. Se pueden clasificar según el tipo de material y la geometría. Según el material HSS; Uno de los tipos más comunes de taladros de centrado son los taladros de acero rápido. Los maquinistas los usan para perforar materiales suaves y de dureza media, ya que son resistentes a los astillados y roturas. Si usas HSS en materiales más duros, terminarás fallando. Cobalto; Los taladros de centrado de cobalto son básicamente taladros HSS con un mayor porcentaje de cobalto. El cobalto aumenta la resistencia al desgaste y al calor de los taladros de centrado. Carburo; El metal duro es extremadamente duro y puede soportar altas temperaturas. Debido a su rigidez, tiene unas RPM y una velocidad de avance mucho mayores. Si su objetivo son grandes series de producción, un Brocas de Centrar de Metal Duro puede proporcionar la máxima precisión y una mayor vida útil de la herramienta.
Tipos de taladros de centrado según DIN
Tipo A: El tipo A es el tipo más básico de taladro de centrado con un ángulo cónico de 60°. Sigue el estándar DIN 333-A. Este tipo de taladro de centrado se utiliza para crear agujeros centrales o agujeros de punteado en los ejes. Tipo B: El taladro de centrado tipo B tiene 2 chaflanes para un mejor rendimiento. Se basa en el estándar DIN 333-B. Este taladro tiene un avellanado de 60° y un chaflán protector de 120°. Este chaflán de 120° protege el cono de 60° de daños durante la aplicación. Tipo R: En comparación con los tipos A y B, el tipo R tiene una geometría completamente diferente. Presenta un radio en lugar de un chaflán. Tiene una punta piloto seguida de una sección curvada. Este diseño avanzado proporciona varias ventajas en el mecanizado.
Ventajas de usar un taladro de centrado
La precisión en el taladrado es crucial en diversos procesos de fabricación. Las brocas centradoras garantizan que los agujeros se realicen de forma exacta, evitando errores que puedan comprometer la integridad y funcionalidad de la pieza trabajada. En la construcción, estas brocas desempeñan un papel crucial al realizar perforaciones en madera y otros materiales estructurales. En proyectos de carpintería, estas herramientas son esenciales para asegurar un ajuste correcto de bisagras y tornillos, lo que facilita un acabado profesional.
Cómo usar correctamente un taladro de centrado
Vamos a repasar los pasos para usar un taladro de centrado: El primer paso es elegir el tipo correcto de taladro de centrado para su proceso. El tipo correcto de taladro de centrado se basa en el diámetro de la pieza de trabajo. Mida el diámetro de su pieza de trabajo con un calibrador y seleccione la herramienta. El siguiente paso es asegurar firmemente la pieza de trabajo y el taladro de centrado. La pieza de trabajo se asegura utilizando un sujeción de mandril de tres garras. Estos pasos son muy importantes para garantizar que no haya oscilación durante el proceso de mecanizado. Dependiendo del material de la pieza de trabajo y el diámetro de la broca de centrado que esté utilizando, ajuste la velocidad de rotación. Ahora debe encender la máquina. Baje la broca de centrado lentamente y asegúrese de que toque la pieza de trabajo de metal. Una vez que el proceso haya terminado, apague el husillo y revise el agujero. Su pieza de trabajo ya está lista.
Antes de elegir el tipo de taladro de centrado (A, B, R), considere sus requisitos. ¿Necesita alta precisión, trabajo pesado o algo para trabajos cotidianos? El tipo A es adecuado si realiza trabajos generales o de uso diario. Es versátil y puede realizar trabajos livianos. Puede usarlo para perforación y biselado, pero no lo utilice para componentes que requieran alta precisión. El chaflán protector del taladro de centrado tipo B protege su punto central. Si necesita protección adicional del agujero, elija el tipo B. Si está trabajando con materiales duros y necesita un trabajo de molienda pesada, entonces, en este caso, el tipo R es la opción. Su estilo curvado maneja mejor el estrés y durará más bajo condiciones difíciles. El tipo R proporciona la máxima vida útil de la herramienta.
Aplicaciones y beneficios en la industria
En la industria de la mecanización, la precisión es algo no negociable. Debe cumplir con los requisitos de tolerancias estrictas. Y a veces, lograr esto puede resultar difícil. El taladrado central es un pequeño paso que puede ahorrarle mucho tiempo y retrabajo. Si comienza a perforar una barra larga en un torno, esta se doblará, vibrará y terminará con un acabado deficiente. Por lo tanto, en su lugar, utilice un taladro de centrado para perforar un cono de 60° en ambos extremos. Estos agujeros sirven como puntos de soporte.
A menudo, la mecanización produce bordes afilados en los agujeros perforados. Estos bordes afilados pueden causar muchos problemas al manipular las piezas, como cortarse las manos. El biselado significa crear un borde inclinado del agujero. El biselado no solo previene lesiones, sino que también garantiza un ensamblaje suave.
Recomendaciones y mantenimiento
Para aprovechar al máximo las brocas de centrar, se presentan recomendaciones que facilitan su uso y prolongan su vida útil. La elección de la broca correcta es crucial para garantizar un trabajo preciso. El control de la velocidad y la presión durante el taladrado afecta directamente los resultados. Un correcto mantenimiento asegura la efectividad de las brocas de centrar. Es fundamental guardar las brocas en un lugar seco y ordenado. Después de cada uso, limpiar las brocas para eliminar restos de material.
Notas técnicas y variedad de materiales
Nuestras brocas de centrado de carburo sólido están fabricadas con carburo de grano fino de 0,2 μm, lo que permite una mayor rigidez de la herramienta y una mayor resistencia al desgaste en el posicionamiento de precisión. Gracias a la combinación con los avanzados recubrimientos AITiN de Oerlikon, las brocas de centrado pueden mejorar la resistencia al calor hasta 900 °C, especialmente cuando se utilizan para el marcado de puntos en acero inoxidable. Los ángulos de punta de perforación especializados de 90° y 120° permiten un acoplamiento estable de la herramienta y un posicionamiento preciso del orificio gracias al asiento piloto exacto. Los filos de corte microafilados pueden distribuir uniformemente las cargas de corte y minimizar el astillamiento del filo gracias al radio de filo controlado.
Las ranuras rectificadas con precisión pueden favorecer una evacuación eficiente de las virutas y reducir considerablemente la generación de calor. El diseño de núcleo reforzado mejora la rigidez torsional y la resistencia a la flexión, minimizando la vibración de la herramienta. Los ángulos de hélice equilibrados entre 20° y 30° mejoran el control del flujo de virutas. El filo de cincel acortado reduce la fuerza de empuje y mejora la entrada suave al centrar.
Aspectos prácticos de selección y uso
Decidir el tamaño de la broca de perforación correcto implica considerar varios factores, incluido el material en el que está perforando, el tipo de agujero que necesita y la aplicación específica. Diferentes materiales requieren diferentes tamaños y tipos de brocas. Un gráfico de tamaño de bit de perforación puede ayudarlo a coincidir con el tamaño de bits correcto con su tarea específica. Tornillos de metal: Use una broca de perforación que coincida con el tamaño de rosca del tornillo. Marcar el lugar: Use un golpe o marcador central para marcar el lugar exacto donde desea perforar el agujero. Comience lento: Comience a perforar a una velocidad lenta para asegurarse de que el bit comience a cortar suavemente. La limpieza de una broca de perforación es esencial para mantener su rendimiento y extender su vida útil.
Recuerda que saber cómo calcular velocidades y avances de taladrado es clave para garantizar el éxito de la operación. La velocidad de corte desciende del 100 % en la periferia a cero en el centro. La plaquita central trabaja a una velocidad de corte que va desde 0 hasta aprox. el 50 % del valor vc máx. La plaquita periférica trabaja desde el 50 % del valor vc máx. La profundidad del agujero determina la elección de la herramienta. Este artículo aborda las bases, tipos y aplicaciones de las brocas centradas sin entrar en detalles excesivos fuera del alcance del texto base.
Conclusión operativa
La broca centrar es una herramienta de corte diseñada para crear orificios de referencia que facilitan la alineación de perforaciones posteriores. Generalmente, presenta un ángulo de corte de 60 grados, lo que optimiza su efectividad. La precisión en el taladrado es crucial en diversos procesos de fabricación y las brocas centradoras garantizan que las perforaciones se realicen en el lugar exacto, lo cual es fundamental para la calidad del producto final. Existen diferentes tipos de brocas centradoras, cada una adaptada a materiales y aplicaciones específicas.