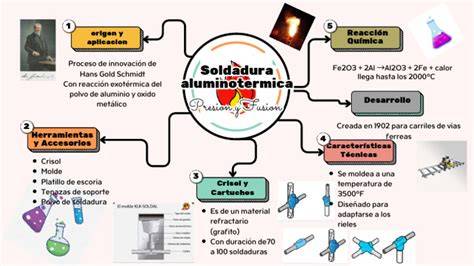
La soldadura aluminotérmica es una parte vital de la construcción y el mantenimiento de la infraestructura ferroviaria. Se trata de un proceso altamente cualificado y técnico. La soldadura aluminotérmica es un paso vital en la construcción de infraestructuras ferroviarias, ya que utiliza una reacción exotérmica para crear metal líquido que une y repara carriles. Durante más de un siglo, Pandrol ha desarrollado una amplia experiencia práctica para diseñar e introducir nuevos sistemas y tecnología de soldadura para hacer que la soldadura aluminotérmica sea más segura, eficiente y fiable, y más rentable. Directamente desde nuestros laboratorios de investigación y desarrollo, le ofrecemos una serie de innovaciones que están cambiando el aspecto de la soldadura de líneas ferroviarias. Siga leyendo para obtener más información sobre nuestras últimas innovaciones en productos y nuestros servicios de soldadura especializados diseñados para casi todos los perfiles ferroviarios globales, y sobre cómo los aplicamos al proceso de soldadura aluminotérmica.
Ventajas y liderazgo en soldadura aluminotérmica
¿Por qué comprar en Pandrol? ¿Por qué los soldadores utilizan el proceso de Pandrol? Somos líderes del mercado en soldadura aluminotérmica
Con más de 100 años de experiencia, contamos con una refinada gama de procesos aptos para todos los perfiles ferroviarios mundiales. Proporcionamos conocimientos globales con formación y asistencia local Pandrol es un equipo de 1700 empleados repartidos en 30 puntos del planeta. Esto significa que nuestros expertos en soldadura aplican sus conocimientos en construcción de vías y su experiencia en el diseño de productos a sus requisitos específicos de infraestructura ferroviaria. Nuestros moldes Autoseal® mejoran la ergonomía de los soldadores Pandrol ha creado el primer molde de soldadura con autosellado del mundo, lo que agiliza por completo el proceso de soldadura aluminotérmica hasta cinco minutos por soldadura. Nuestro precalentador de alto flujo es una solución universal El sistema de precalentamiento de alto flujo de Pandrol está totalmente automatizado para un funcionamiento más sencillo y fiable.
Tipos de carriles y soluciones de soldadura
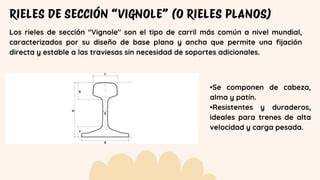
Si usted forma parte del mundo de la soldadura, sin duda escuchará estos términos a menudo. El carril Vignole es uno de los tipos de vías más antiguos y fiables. Tiene un fondo plano para una fijación sencilla y estable a las suelas o a las traviesas. Estos carriles son los más utilizados en vías férreas de largo recorrido, alta velocidad y transporte pesado en todo el mundo. Permite soldar tanto carriles nuevos como existentes con el innovador proceso de soldadura de carriles Vignole de Pandrol. Nuestro enfoque es adecuado para realizar soldaduras de ranuras estándar y de ranuras amplias en carriles Vignole. El carril de acanalado se utiliza normalmente en sistemas de metro y tranvía. Se incrusta en el suelo para adaptarse la circulación de peatones y de vehículos. Los carriles acanalados se pueden instalar al ras en andenes o hierba. A diferencia de los carriles estándar, estos están bifurcados para una mayor estabilidad. Una vez instalado, el carril acanalado puede ser difícil de soldar debido a la logística necesaria, pues el hormigón y el caucho que rodean el carril se deben retirar antes de las reparaciones, una tarea que requiere mucho tiempo. Las soluciones de soldadura de carriles acanalados de Pandrol facilitan la labor del soldador. Nuestros moldes refractarios especializados se adaptan a todas las aplicaciones de reparación de carriles acanalados. Adaptamos nuestras técnicas para adaptarnos a enfoques globales. El carril de grúa está fabricado para soportar cargas pesadas, ya que debe resistir grandes cargas por eje de maquinaria. Se usa principalmente en el pórtico y en el equipo instalado sobre el suelo, utilizado para maniobrar grúas en almacenes, astilleros y entornos portuarios. Los carriles grúa no suelen colocarse sobre suelas o traviesas. Los carriles grúa suelen estar situados en entornos únicos, por lo que requieren un enfoque especializado en la soldadura para una reparación y un mantenimiento eficaces y eficientes.
Reparaciones y reparación de defectos
Las soldaduras de reparación de defectos en la cabeza son una solución rentable y eficiente para reparar los defectos de la cabeza del carril sin necesidad de cortar el carril. El proceso consiste en rectificar el defecto del carril. Corrija defectos de entre 25 mm y 90 mm de ancho, y una profundidad de hasta 25 mm con la soldadura para defectos en la cabeza de Pandrol. Reduzca al mínimo los costes de mantenimiento al mismo tiempo que garantiza la máxima calidad de las reparaciones al trabajar con los líderes mundiales en soldadura de reparación de defectos en la cabeza. Hemos demostrado el valor de nuestro proceso de reparación de defectos en la cabeza en las redes ferroviarias de EE. UU. y Canadá desde 2008, en Reino Unido desde 2013 y en Francia desde 2015.
Proceso de soldadura aluminotérmica paso a paso
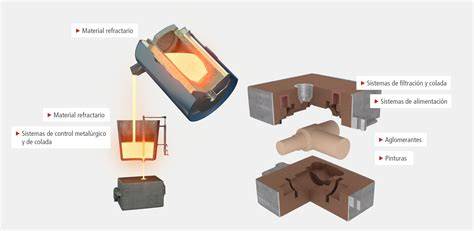
El proceso de soldadura aluminotérmica es el método más optimizado para unir secciones de carril de acero que se utiliza actualmente en la industria ferroviaria. Dado que la soldadura se puede realizar in situ sin desmontar la vía, la soldadura por aluminotérmica es la forma más eficaz de soldar vías férreas. Implica el uso de una aleación de metal fundido que, cuando se aplica a las superficies que se van a unir, reacciona de forma exotérmica con ellas y produce una unión de temperatura extremadamente alta. Este proceso se utiliza para realizar reparaciones en carriles cortados o dañados, así como para aumentar la longitud del carril. Antes de iniciar el proceso de soldadura, los extremos de los carriles se cortan a una medida específica para crear una ranura, y después se alinean. A continuación, se fija un molde refractario alrededor de la ranura. Seguidamente, los extremos del carril deben precalentarse para que la soldadura se realice correctamente. Una vez finalizado el precalentamiento, se coloca un crisol sobre el molde, que contiene los compuestos en polvo de aluminotérmica. El metal llena el molde y cualquier exceso se descarga en un recipiente de escoria.
Ejemplos de instalaciones y equipamiento
Modulo de fundicion y soldadura con plato giratorio DURSTON255,00€ IVA no incl.Not AvailableIn stock255,00€ IVA no incl.Not Available Descripción Marca Valoraciones (0) Envíos y DevolucionesDescripciónESTACION DE FUNDICION Y SOLDADURA Y PLATO GIRATORIO DURSTONLa estación de fundición y soldadura con plato giratorio de Durston permite realizar la totalidad de los trabajos habituales de fundición recocida y soldadura de forma rápida eficiente y limpia.Está construida en materiales refractarios de última generación lo cual aumenta su eficiencia térmica y disminuye el peso en comparación con otros materiales. Ha sido diseñada para transformarla rápidamente de la función de fundición a la de recocido y soldadura. Para esta última viene equipada con un soporte giratorio de 160mm de diámetro de material refractario que también podemos utilizar como base para la clásica perruca.
CARACTERÍSTICASPESO: 11 kilogramosLONGITUD DEL PRODUCTO: 365 mmANCHO DEL PRODUCTO: 200 mmALTURA DEL PRODUCTO: 335 mmMarcaDurston Compra online herramientas Durston para el taller de Joyería. Durston es una reconocida marca a nivel mundial dedicada ala fabricación de laminadores y herramientas de corte para el sector de la joyería. Con una increíble calidad-precio su herramientas se caracterizan por su innovación tecnológica y calidad de fabricación. Todos sus productos cuentan con la garantía de ser fabricados en Reino Unido en acero forjado de alta calidad, lo que hace de las herramientas para joyeros Durston herramientas para toda la vida. Solo los usuarios registrados que hayan comprado este producto pueden hacer una valoración.
Soldadura de aceros inoxidables refractarios y seguridad
La soldadura de aceros inoxidables refractarios representa uno de los mayores desafíos dentro de la fabricación industrial avanzada. Estos materiales, diseñados para resistir altas temperaturas y ambientes corrosivos, exigen no solo la aplicación de técnicas específicas, sino también un elevado nivel de experiencia práctica y conocimiento técnico por parte del soldador. Los aceros inoxidables refractarios se utilizan en sectores críticos. Las aleaciones con alto contenido de cromo y níquel, así como la adición de elementos como molibdeno o niobio, aportan estabilidad estructural. La soldadura de aceros inoxidables refractarios presenta una serie de retos técnicos que deben gestionarse cuidadosamente para evitar defectos y garantizar la integridad estructural. Estos factores obligan a realizar ajustes precisos en parámetros como la energía de aporte, la velocidad de avance y la selección del proceso de soldadura, ya sea TIG, MIG o SMAW. La experiencia práctica constituye un elemento diferenciador en la soldadura de estos materiales. La experiencia no solo reduce la probabilidad de errores, sino que también mejora la eficiencia operativa y prolonga la vida útil de las estructuras soldadas. El conocimiento teórico en metalurgia complementa y potencia la experiencia práctica. La excelencia en la soldadura de aceros inoxidables refractarios no se alcanza únicamente mediante la práctica ni exclusivamente a través del conocimiento teórico. La soldadura de aceros inoxidables refractarios no puede abordarse únicamente desde una perspectiva técnica o procedimental. En FILINOX, S.A. no dejamos nada al azar. Sabemos que la seguridad de su proyecto depende de la integridad de cada unión. 1. Cada trabajo que realizamos sigue una Especificación de Procedimiento de Soldadura (WPS). No improvisamos; aplicamos "recetas técnicas" que han sido validadas en laboratorios mediante ensayos de resistencia y durabilidad. 2. Nuestros soldadores no solo son experimentados, están certificados bajo la norma WPQ (Welding Performance Qualification). En resumen: El WPS garantiza el proceso y el WPQ garantiza al talento humano.
Historia y fundamentos del brazing
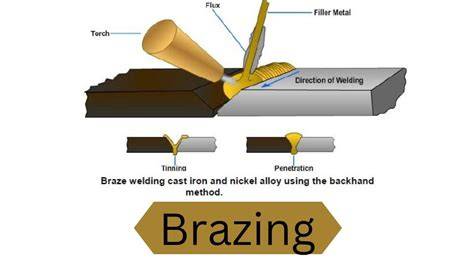
La Soldadura Fuerte (Brazing) es bien conocida desde hace siglos. Históricamente ya en el antiguo Egipto se soldaban piezas por este procedimiento (piezas tales como vasijas, joyería, etc.). En la era moderna el despertar de este procedimiento, y que cambió el mundo de la soldadura por completo, se remonta al inicio del siglo XX. Los primeros en introducir esta especialidad en la industria fueron los americanos (USA) y posteriormente llegó con fuerza a Europa (Alemania y otros países principalmente) tras la Segunda Guerra Mundial. El Brazing es el proceso de unión de dos piezas metálicas mediante calor y un material de aportación que se funde a una temperatura por encima de los 450ºC (840ºF) y por debajo del punto de fusión de las piezas a ser soldadas. Este material de aportación se coloca en la intersección de las dos piezas a soldar y se distribuye entre las superficies de unión por atracción capilar. Al realizar esta soldadura bajo atmosfera controla, el gas protector que existe en el interior del horno y su atmosfera reductora, evita que las piezas se oxiden y, además, su calentamiento homogéneo elimina todas las tensiones internas. Como ya se ha mencionado anteriormente, es una soldadura limpia, brillante y de una gran resistencia mecánica que no requiere trabajos posteriores.
Calidad, seguridad y capacitación
Nuestra Experiencia. Por su parte, las piezas a soldar deben estar sujetas entre sí mediante presión u otro procedimiento adecuado, de forma que el espacio entre ellas sea el mínimo posible (preferiblemente 0,02 mm o menos). En el interior del horno, la aportación, una vez fundida, es atraída hacia las rendijas existentes mediante la fuerza capilar que existe entre ellas. Dicha fuerza capilar es mayor cuanto más pequeñas sean las distancias entre las piezas. Por ello se recomienda que se ponga mucha atención a la preparación de las piezas. Si las rendijas existentes entre las piezas es mínima, los valores de resistencia aumentan hasta poder alcanzar valores comprendidos entre 30 y 50 Kg/mm2. La superficie de las piezas no debe estar rectificada, ni abrillantada, ni pulida ya que el material de aportación puede formar bolas. La superficie de la pieza a soldar debe ser un poco áspera, por ejemplo una débil oxidación favorece la soldadura. Por el contrario, cualquier película de aceite o grasa perjudica el proceso de soldadura, por lo que las piezas a soldar deben ser previamente desengrasadas.
Dentro del horno a 1120 oC, y gracias a las reacciones químicas que se obtienen entre el gas protector y las piezas a soldar, todos los óxidos e impurezas que las piezas puedan traer consigo se eliminan, y por tanto disminuye el riesgo de que la soldadura, en su fluidez, sea obstaculizada. La soldadura puede extenderse por la superficie de las piezas, sin embargo, por el efecto capilar que existe en la unión de las piezas a soldar, la aportación es atraída hacia el interior, con lo que la rendija de separación se llena totalmente. En principio, hoy en día se pueden soldar fuertemente todos los metales importantes que aparecen en la industria, aunque a veces se presentan algunas dificultades. El hierro dulce y aleado ligeramente, así como el acero, el cobre, el níquel y sus aleaciones se dejan soldar fuertemente y sin ninguna dificultad. Sin embargo, les recomendamos nos consulten para poder hacer las pruebas correspondientes en caso de que lo deseen. Por el contrario, piezas acabadas con aleaciones que se volatilizan a baja temperatura o que apenas se dejan reducir como es el zinc, plomo, aluminio, etc. Un fabricante de accionamientos suelda las tres ruedas dentadas a un eje (fig.1). Ambos elementos son de acero C45. El gas protector que existe en el interior del horno evita que las piezas se oxiden y además su calentamiento homogéneo impide las tensiones que se pudieran dar. Otro ejemplo práctico es el de los intercambiadores de calor. En este caso, son muchas las láminas que se tienen que soldar. Bordes limpios y lisos. Acabado brillante y buena apariencia tras soldado.
Meta descr
tags: #soldadura #con #caja #refractaria